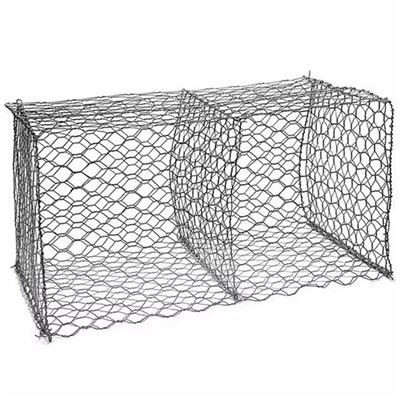
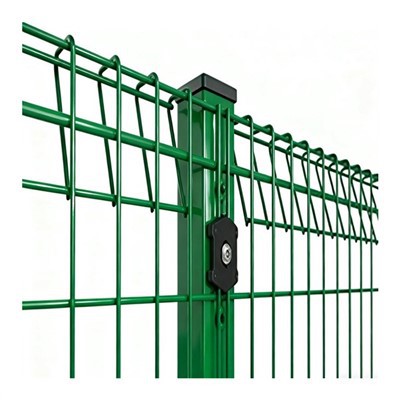
Kaynaklı gabion ağın düzenli şekli ve istikrarlı performansıyla çeşitli projelere hizmet edebilmesinin anahtarı, hassas tasarım ve şekillendirme sürecinin sıkı bir şekilde uygulanmasında yatmaktadır. Bu işlem, ham teli bir dizi adımla sabit ızgaralara, sert düğümlere ve mükemmel korozyon direncine sahip bir ağ yapısına dönüştürür. Tüm süreç, bitmiş ürünün güç, hassasiyet ve dayanıklılık açısından yüksek standartları karşılamasını sağlamak için malzeme işleme, otomatik kaynak ve yüzey işleme gibi birden fazla teknolojiyi entegre eder.
Şekillendirme sürecinin başlangıcında hammaddelerin sıkı bir eleme ve ön işleme tabi tutulması gerekir. Genellikle ulusal standartlara uygun, yüksek-mukavemetli, düşük-karbonlu çelik filmaşinler seçilir. Tel çapı, bir çekme işlemi yoluyla tasarım gereksinimlerine göre ayarlanır ve ardından bükülme ve bükülmeyi ortadan kaldırmak için düzleştirilir, böylece pürüzsüz bir yüzeye sahip düz teller elde edilir. Bu aşamada tel çapı toleransının ve mekanik özelliklerin kontrol edilmesi, sonraki kaynak kalitesini ve ağ üzerindeki stresin tekdüzeliğini doğrudan etkiler. Gerekirse, kaynak sırasında temas kalitesini iyileştirmek ve korozyon önleyici katmanın-yapıştırılması için uygun koşullar yaratmak amacıyla teller temizlenir ve yağdan arındırılır.
Temel adım otomatik kaynaklama ve şekillendirmedir. Direnç kaynağı veya argon arkı kaynağı ekipmanı kullanılarak, enine ve boyuna çelik teller, önceden ayarlanmış ağ boyutu ve plaka parametrelerine göre kesişme noktalarında hassas bir şekilde konumlandırılır ve birleştirilir. Kaynak işlemi, tam erimeyi sağlamak ve eksik kaynaklar, çatlaklar ve cüruf kalıntıları gibi kusurları ortadan kaldırmak için akım, basınç ve kaynak süresinin sıkı kontrolünü gerektirir. Ağın yük altında gevşememesini sağlamak için, kaynağın mukavemeti taban malzemesinin mukavemetine yakın veya bundan fazla olmalıdır. Otomatik ekipman, sürekli çalışmayı mümkün kılar, düz bir ağ yüzeyi ve tekdüze bir ızgara sağlar, insan hatasını önemli ölçüde azaltır ve üretim verimliliğini artırır.
Kaynak işleminden sonra ağ, düzeltme ve kesme işlemine tabi tutulur. Sürekli ağ yüzeyi, proje için gerekli uzunluk ve genişliğe göre standart plakalar halinde kesilir, düzgün bir şekil ve doğru boyutlar sağlamak için kenar çapakları ve fazla kaynak boncukları giderilir. Büyük yoğun yüklere maruz kalan alanlar için, genel sağlamlığı ve deformasyona karşı direnci artırmak amacıyla ağın etrafına takviye telleri veya çerçeveler eklenebilir.
Sonraki yüzey-korozyon önleme işlemi, oluşturulan ağın-uzun vadeli hizmet ömrünü sağlamada çok önemli bir adımdır. Yaygın işlemler arasında sıcak-daldırma galvanizleme, çinko-alüminyum alaşımlı kaplama ve polimer kaplama yer alır. Galvanizleme, çelik tel yüzeyinde atmosferik ve elektrokimyasal korozyona dirençli yoğun bir çinko tabakası oluşturur. Çinko-alüminyum alaşımları deniz veya yüksek-tuzlu ortamlarda daha da iyi korozyon direnci sunar. PVC kaplama, korozyon korumasına UV direnci ve hava koşullarına dayanıklılık katar ve çeşitli görünümlere olanak tanır. Çelik tel alt tabakayla güçlü bir bağ sağlamak için korozyon önleyici katmanın kalınlığı ve yapışması test edilmelidir.
Kalite denetimi, tel çapı ve mekanik özellik testi, kaynak mukavemeti testi, ağ boyutu ve plaka genişliği sapması ölçümü ve kaplama kalınlığı ve yapışma değerlendirmesi dahil olmak üzere tüm şekillendirme süreci boyunca gerçekleştirilir. Nitelikli ürünler, depolama, nakliye ve inşaata girmeden önce özelliklerine göre numaralandırılır, paketlenir, neme ve hasara karşı korunur.
Genel olarak, kaynaklı gabion ağının şekillendirme süreci, özenle seçilmiş hammaddelere, hassas kaynağa, standartlaştırılmış son işlemlere ve etkili korumaya odaklanır. Çok aşamalı sıkı kontrol sayesinde tel, yapısal olarak stabil ve güvenilir bir sert ağa dönüştürülür ve mühendislik koruması için sağlam bir malzeme temeli sağlar.